Une séquence par machine qui résiste à la commande urgente
Un APS ordonnance les ordres par machine et par équipe avec capacité finie, changements de série et matières. Nous analysons votre ordonnancement actuel et vous aidons à choisir.
35 questions : règles de séquencement, temps et matrice de changements et 4 autres thèmes
Ordonnancement détaillé avec les contraintes réelles
La planification et l'ordonnancement avancés (APS) décident l'ordre de passage des ordres sur chaque machine, en respectant capacité, changements de série, matières et personnel.
Il simule aussi des scénarios : quelles commandes glissent si une urgence arrive, avant de l'accepter.
Processus couverts
- Ordonnancement détaillé
- Séquencement par machine
- Changements de série
- Simulation de scénarios
Entreprises qui ont besoin d'un APS, et cas où une autre option convient mieux
Pour qui
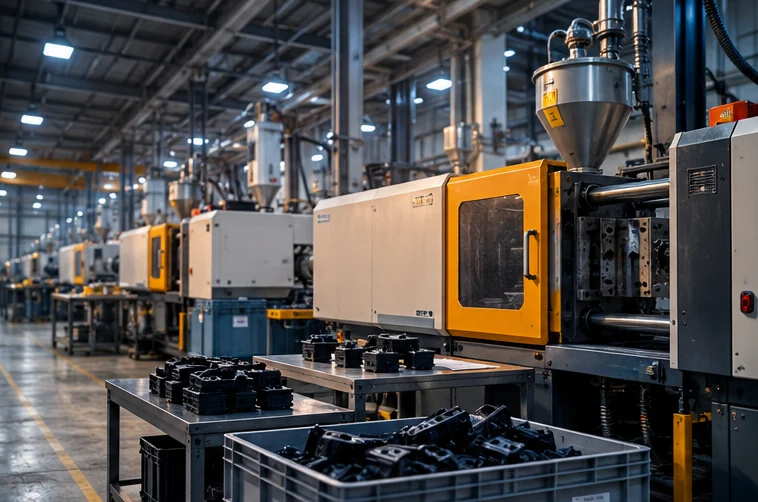
- Usines avec une ressource goulot et des changements de format, de couleur ou de moule qui coûtent des heures
- Ordonnanceurs qui refont la séquence à la main à chaque commande urgente
- Équipes commerciales qui doivent promettre une date calculée sur la charge réelle
Quand ce n’est pas adapté
- Si nomenclatures et gammes ne sont pas dans un système : l'APS calcule sur ces données et échouerait
- Si l'usine a de la capacité en excès toute l'année, la planification MRP suffit
Signes qu'il est temps d'évaluer un APS
- Les changements de format ou de couleur consomment des heures qui pourraient être regroupées
- Une commande urgente oblige à replanifier toutes les machines à la main
- L'ordonnancement dépend d'une seule personne et son absence arrête l'usine
- On fabrique des lots inutiles pour occuper une machine libre
- Impossible de simuler l'effet d'une grosse commande acceptée
- Le MRP suggère des ordres que l'usine ne peut pas séquencer
Le coût d'un ordonnancement au tableau blanc
Des heures perdues en changements de série
Sans regroupement par famille ou couleur, chaque équipe perd des heures machine en changements évitables.
Une replanification manuelle
Chaque urgence oblige à refaire toute la séquence et l'effet sur les autres commandes se voit tard.
La dépendance à une personne
Si l'ordonnanceur est absent, l'usine tourne sans séquence ou avec celle de la veille.
Du goulot à une séquence que l'atelier respecte
Analyse en ligne
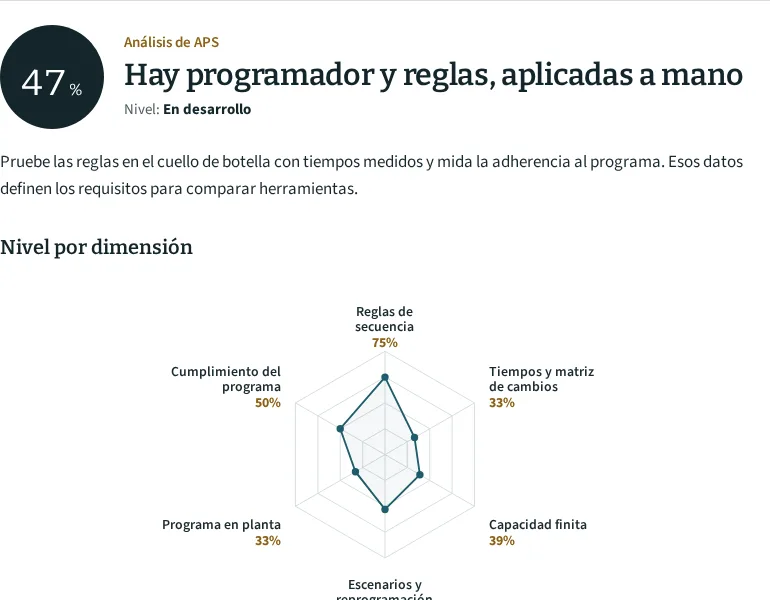
35 questions sur l'ordonnancement de la production. À la fin, vous voyez votre niveau par dimension.
Échange de 30 minutes
Diego identifie avec vous la ressource qui limite l'usine et le temps perdu en changements de format avec la séquence actuelle.
Atelier sur le goulot
Avec l'atelier, nous mesurons temps de cycle et de changement, et écrivons les règles de séquence et les contraintes obligatoires.
Sélection de l'outil
Nous comparons 2 à 4 outils APS selon vos contraintes réelles, un essai avec vos ordres et le coût total sur trois ans.
Données, référentiels et accès apportés par votre entreprise pour un APS
- Gammes avec temps opératoires par produit et machine
- Matrice des temps de changement entre produits sur la ressource limitante
- Calendrier des équipes, maintenances programmées et contraintes de personnel
- Ordres ouverts avec date promise et priorité commerciale
- Accès en lecture à l'ERP pour ordres, stock et achats en cours
Livrables de l’analyse, de la sélection et de l’intégration APS
Modèle de contraintes
Ressources, équipes, matrice de changements et règles de priorité écrites et validées avec l'ordonnanceur.
Modèle validé par l'usine
Test sur votre semaine réelle
Chaque plateforme candidate ordonnance la même semaine et on compare heures de changement et retards.
Comparatif des séquences
Intégration avec l'ERP
Ordres et stock que l'APS lit dans l'ERP, et dates de début et de fin qu'il renvoie à chaque ordre.
Spécification d'interface
Règle de replanification
Quels événements déclenchent une nouvelle séquence, qui la valide et quel horizon reste gelé.
Procédure d'ordonnancement
Risques types d’un projet APS et leur maîtrise
Matrice de changements estimée de mémoire
MaîtriseOn la mesure à l'atelier deux ou trois semaines avant le test des plateformes.
Une séquence que l'atelier ne suit pas
MaîtriseL'ordonnanceur participe au modèle et la séquence publiée est comparée au réalisé.
Replanifier à chaque appel
MaîtriseUn horizon gelé et une règle écrite sur la commande qui passe avant.
Limites du périmètre et options du marché pour APS
Limites
- Nous ne configurons ni n'exploitons l'APS choisi ; l'éditeur ou son intégrateur le fait
- Un APS ne corrige pas les nomenclatures ou gammes fausses : il les utilise telles quelles
- La date promise dépend de l'avancement réel saisi par l'atelier
Critères de sélection
- Modélisation de vos contraintes : changements, matières et personnel
- Rapidité de replanification et de simulation
- Retour de l'avancement réel de l'atelier
- Intégration avec votre ERP ou MRP
Autres plateformes du marché
- SAP IBP / PP-DS
- Siemens Opcenter APS (Preactor)
- DELMIA Ortems
- Asprova
- PlanetTogether
- Kinaxis Maestro
Sans ordre de préférence.
Systèmes qui échangent des données avec un APS
Planification des besoins en matières
ordres et matières disponibles
Voir le systèmeMRP IIPlanification des ressources de production
capacité et plan directeur
Voir le systèmeMESSystème d'exécution de la production
programme publié et avancement réel
Voir le systèmeERPProgiciel de gestion intégré
commandes et dates promises
Voir le systèmeS&OPPrévision de la demande et S&OP
scénarios de demande
Voir le systèmeAnalyse APS en 9 minutes
Cette analyse mesure comment votre usine séquence les ordres de fabrication par machine et par équipe. Les questions portent sur les règles de séquence, les temps de changement, le goulot, la reprogrammation et le retour atelier.
Dimensions notées
- Règles de séquencement. Si l'ordre des ordres sur chaque machine suit des règles écrites par famille, couleur ou date, appliquées de la même façon par tout planificateur.
- Temps de cycle et matrice de changements. Dans quelle mesure les temps de cycle par produit et machine, et les temps de changement entre formats utilisés par le programme, sont proches de la réalité.
- Goulot et capacité finie. Si le programme reconnaît la ressource qui limite l'usine, respecte sa capacité réelle et ne lance que des ordres dont la matière est disponible.
- Simulation et reprogrammation. Comment une commande urgente, un arrêt machine ou une grosse commande sont évalués avant de modifier le programme en vigueur, et qui approuve le changement.
- Diffusion du programme en atelier. Comment la séquence arrive à chaque machine, combien de temps elle reste inchangée et comment revient l'avancement réel de chaque ordre.
- Respect de la séquence. Si l'on mesure la part du programme exécutée dans la séquence et à la date prévues, avec la cause de chaque écart.
Résultat remis
À la fin, vous recevez votre niveau dans chaque dimension de l'ordonnancement d'usine. Chaque écart est accompagné de la première action vérifiable dans votre usine.
19 questions notées et 11 questions de contexte (type d'exploitation, taille, système actuel). Les questions de contexte ne sont pas notées : elles situent le résultat face à des exploitations comparables.
35 questions, 9 minutes
Exemple : si les temps de changement entre produits ne sont pas mesurés, le résultat signale les temps et la matrice de changements et propose de bâtir la matrice du goulot.
Réponses sur APS
Quand il y a beaucoup d'ordres par semaine, des contraintes de séquence et des priorités changeantes. Avec peu d'ordres, un bon tableur peut suffire ; l'analyse le montre.
Des temps de cycle et de changement mesurés, des règles de séquence écrites et l'avancement réel de l'atelier. Sans eux, le programme n'est pas tenu.
L'APS est configuré par son éditeur. Nous écrivons le modèle de contraintes, menons le test sur votre semaine réelle et concevons l'échange d'ordres et de dates avec votre ERP.
Revoyez votre résultat APS avec Diego
Vingt minutes en visioconférence ou sur WhatsApp. Gardez sous la main la séquence d'une semaine de votre machine la plus chargée.
D'abord l'analyse : l'échange s'appuie sur vos réponses.