Una secuencia por máquina que resiste el pedido urgente
Un APS programa órdenes por máquina y turno con capacidad finita, cambios de formato y materiales. Analizamos cómo programa hoy su planta y le ayudamos a elegir.
35 preguntas: reglas de secuencia, tiempos y matriz de cambios y 4 temas más
Programación detallada con las restricciones reales
La planificación y programación avanzada (APS) decide el orden en que pasan las órdenes por cada máquina, respetando capacidad, cambios de formato, materiales y personal.
También simula escenarios: qué pedidos se retrasan si entra uno urgente, antes de aceptarlo.
Procesos que cubre
- Programación detallada
- Secuenciación por máquina
- Cambios de formato
- Simulación de escenarios
Empresas que necesitan un APS y casos en que conviene otra opción
Para quién
- Plantas con un recurso cuello de botella y cambios de formato, color o molde que cuestan horas
- Programadores de producción que rehacen la secuencia a mano cada vez que entra un pedido urgente
- Áreas comerciales que necesitan prometer una fecha calculada con la carga real
Casos en que no conviene
- Si las listas de materiales y las rutas no están en un sistema: el APS calcula sobre esos datos y fallaría
- Si la planta tiene capacidad sobrante todo el año, la planificación del MRP alcanza
Señales de que conviene evaluar un APS
- Los cambios de formato o de color consumen horas que podrían agruparse
- Un pedido urgente obliga a reprogramar a mano todas las máquinas
- La programación depende de una sola persona y su ausencia detiene la planta
- Se fabrican lotes que no se necesitan para aprovechar una máquina libre
- No se puede simular qué pasa si se acepta un pedido grande
- El MRP sugiere órdenes que la planta no puede secuenciar
El costo de programar en la pizarra
Horas en cambios de formato
Sin agrupar por familia o color, cada turno pierde horas de máquina en cambios evitables.
Reprogramación manual
Cada urgencia obliga a rehacer la secuencia completa y el efecto en otros pedidos se ve tarde.
Dependencia de una persona
Si el programador falta, la planta trabaja sin secuencia o con la del día anterior.
Del cuello de botella a una secuencia que la planta cumple
Análisis en línea
35 preguntas sobre la programación de la producción. Al terminar ve su nivel por dimensión.
Revisión de 30 minutos
Revisamos con usted cuál es el recurso que limita la planta y cuánto tiempo se pierde en cambios de formato con la secuencia actual.
Taller en el cuello de botella
Medimos con planta tiempos de ciclo y de cambio, y escribimos las reglas de secuencia y las restricciones obligatorias.
Selección de herramienta
Comparamos de 2 a 4 herramientas APS con sus restricciones reales, una prueba con sus órdenes y el costo total a tres años.
Datos, maestros y accesos que aporta su empresa para un APS
- Rutas con tiempos de proceso por producto y máquina
- Matriz de tiempos de cambio entre productos en el recurso que limita
- Calendario de turnos, mantenimientos programados y restricciones de personal
- Órdenes abiertas con fecha comprometida y prioridad comercial
- Acceso de lectura al ERP para órdenes, stock y compras en camino
Entregables del análisis, la selección y la integración de APS
Modelo de restricciones
Recursos, turnos, matriz de cambios y reglas de prioridad escritas y validadas con el programador.
Modelo firmado por planta
Prueba con su semana real
Cada plataforma candidata secuencia la misma semana de órdenes y se comparan horas de cambio y atrasos.
Comparativo de secuencias
Integración con el ERP
Órdenes y stock que el APS lee del ERP, y fechas de inicio y fin que devuelve a cada orden de fabricación.
Especificación de interfaz
Regla de reprogramación
Qué eventos disparan una nueva secuencia, quién la aprueba y qué horizonte queda congelado.
Procedimiento de programación
Riesgos típicos de un proyecto de APS y su control
Matriz de cambios estimada de memoria
ControlSe mide en planta durante dos o tres semanas antes de la prueba de plataformas.
Secuencia que planta no respeta
ControlEl programador participa en el modelo y la secuencia publicada se compara con lo ejecutado.
Reprogramar a cada llamada
ControlUn horizonte congelado y una regla escrita de qué pedido entra antes.
Límites del alcance y opciones de mercado para APS
Límites
- No configuramos ni operamos el APS elegido; eso lo hace el proveedor o su integrador
- El APS no corrige listas de materiales ni rutas erradas: las usa tal como están
- La fecha prometida depende de que planta registre el avance real de cada orden
Criterios de selección
- Modelado de sus restricciones: cambios, materiales y personal
- Velocidad para reprogramar y simular escenarios
- Retorno del avance real de planta
- Integración con su ERP o MRP
Otras plataformas del mercado
- SAP IBP / PP-DS
- Siemens Opcenter APS (Preactor)
- DELMIA Ortems
- Asprova
- PlanetTogether
- Kinaxis Maestro
Sin orden de preferencia.
Sistemas que intercambian datos con un APS
Planificación de requerimientos de materiales
órdenes y materiales disponibles
Ver el sistemaMRP IIPlanificación de recursos de manufactura
capacidad y plan maestro
Ver el sistemaMESSistema de ejecución de manufactura
programa publicado y avance real
Ver el sistemaERPPlanificación de recursos empresariales
pedidos y fechas comprometidas
Ver el sistemaS&OPPlanificación de demanda y S&OP
escenarios de demanda
Ver el sistemaAnálisis de APS en 9 minutos
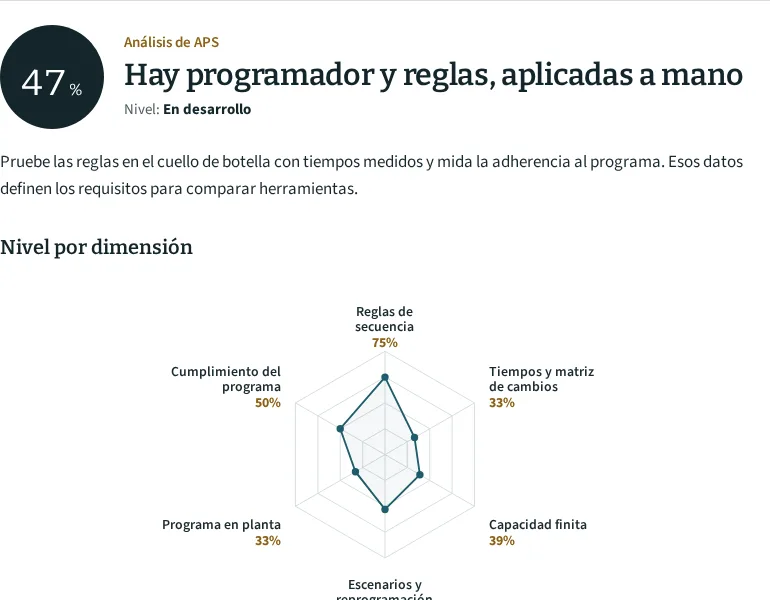
Este análisis mide cómo secuencia su planta las órdenes de producción por máquina y turno. Las preguntas tratan sobre reglas de secuencia, tiempos de cambio, cuello de botella, reprogramación y retorno de planta.
Dimensiones con puntaje
- Reglas de secuenciación. Si el orden de las órdenes en cada máquina sigue reglas escritas por familia, color o fecha, aplicadas igual por cualquier programador.
- Tiempos de ciclo y matriz de cambios. Qué tan cerca de lo real están los tiempos de ciclo por producto y máquina, y los tiempos de cambio entre formatos que usa el programa.
- Cuello de botella y capacidad finita. Si el programa reconoce el recurso que limita la planta, respeta su capacidad real y solo libera órdenes con material disponible.
- Simulación y reprogramación. Cómo se evalúa un pedido urgente, una parada de máquina o un pedido grande antes de cambiar el programa vigente, y quién aprueba el cambio.
- Despacho del programa a planta. Cómo llega la secuencia a cada máquina, cuánto tiempo se mantiene sin cambios y cómo vuelve el avance real de cada orden.
- Cumplimiento de la secuencia. Si se mide cuánto del programa se ejecutó en la secuencia y la fecha planeadas, con la causa de cada desvío.
Resultado que recibe
Al terminar recibe su nivel en cada dimensión de la programación de planta. Cada brecha viene con la primera acción que puede verificar en su planta.
19 preguntas con puntaje y 11 de contexto (tipo de operación, tamaño, sistema actual). Las de contexto no puntúan: sirven para leer el resultado frente a operaciones parecidas.
35 preguntas, 9 minutos
Ejemplo: si los tiempos de cambio entre productos no están medidos, el resultado marca Tiempos y matriz de cambios y propone armar la matriz del cuello de botella.
Respuestas sobre APS
Cuando hay muchas órdenes por semana, restricciones de secuencia y cambios frecuentes de prioridad. Con pocas órdenes una buena hoja puede bastar; el análisis lo indica.
Tiempos de ciclo y de cambio medidos, reglas de secuencia escritas y el avance real de planta. Sin esos datos el programa no se cumple.
El APS lo configura su proveedor. Nosotros escribimos el modelo de restricciones, conducimos la prueba con su semana real y diseñamos el intercambio de órdenes y fechas con su ERP.
Revise su resultado de APS con Dmunoz Group
Veinte minutos por videollamada o WhatsApp. Conviene tener a mano la secuencia de una semana de su máquina más cargada.
Primero el análisis: la revisión usa sus respuestas.