Cada turno, registrado mientras ocurre
Un MES registra en planta órdenes, paradas, consumos, mermas y operarios. Medimos cómo registra hoy su planta y le ayudamos a elegir e integrar la plataforma.
36 preguntas: órdenes e instrucciones, paradas y OEE y 4 temas más
El registro de planta entre el plan y la máquina
El sistema de ejecución de manufactura (MES) registra en planta el inicio de cada orden, las paradas, los consumos, la producción, las mermas y los operarios que intervinieron.
Con esos datos el supervisor ve el avance contra el plan durante el turno y la empresa calcula el OEE.
Procesos que cubre
- Ejecución de órdenes
- Registro de paradas
- Control de intervalo corto
- Trazabilidad de lotes
- Registro de mermas
Empresas que necesitan un MES y casos en que conviene otra opción
Para quién
- Plantas de producción continua o por lotes que registran el turno en papel y lo digitan al día siguiente
- Jefes de producción y de mejora continua que necesitan el OEE por máquina y la causa de cada parada
- Industrias con trazabilidad exigida por el cliente o el regulador: alimentos, farmacia, envases, autopartes
Casos en que no conviene
- Si la planta tiene una o dos máquinas y el registro en papel llega a tiempo, la vista de taller del ERP alcanza
- Si no hay órdenes de fabricación en un sistema: el MES ejecuta órdenes y necesita recibirlas del ERP
Señales de que conviene evaluar un MES
- Las paradas de máquina se anotan en papel o no se anotan
- El OEE es desconocido o se calcula una vez al mes con datos dudosos
- La producción del turno se digita al día siguiente
- No se sabe qué operario ni qué lote intervino en un producto con reclamo
- Las mermas se descubren en el inventario y no en la línea
- Los supervisores no ven el avance contra plan durante el turno
El costo de conocer el turno al día siguiente
Paradas invisibles
Las paradas cortas no se anotan y explican la diferencia entre lo planificado y lo producido.
Mermas descubiertas tarde
La merma aparece en el inventario de fin de mes, cuando ya no se sabe en qué orden ni en qué turno ocurrió.
Reclamos sin trazabilidad
Ante un reclamo, reconstruir operario, máquina y lote toma días de búsqueda en papeles.
De la parada anotada en papel al OEE por turno
Análisis en línea
36 preguntas sobre el registro de la producción en planta. Al terminar ve su nivel por dimensión.
Revisión de 30 minutos
Revisamos con usted cómo se registra hoy una parada, quién la codifica y con qué fórmula se calcula el OEE en su planta.
Taller en planta
Seguimos una orden de principio a fin con supervisores y operarios, codificamos causas de parada y acordamos la definición de OEE.
Selección e integración
Comparamos de 2 a 4 opciones, desde la vista de taller de Odoo hasta plataformas MES industriales, con un piloto en una línea y el costo total a tres años.
Datos, maestros y accesos que aporta su empresa para un MES
- Lista de máquinas y líneas con su velocidad nominal
- Causas de parada y de rechazo que hoy usa cada área, aunque estén en papel
- Partes de turno de las últimas semanas
- Órdenes de fabricación y listas de materiales del ERP
- Plano de la red de planta y puntos de conexión disponibles para terminales
Entregables del análisis, la selección y la integración de MES
Definición de OEE
Fórmula de disponibilidad, rendimiento y calidad acordada por planta, con qué paradas cuentan y cuáles no.
Ficha del indicador
Catálogo de paradas y rechazos
Causas codificadas por máquina, cortas y elegibles en una pantalla táctil sin escribir.
Catálogo aprobado por producción
Terminales de taller
Ubicación, tipo de equipo y pantallas que verá el operario en cada puesto, y qué se lee automático de la máquina.
Plano de terminales
Integración ERP y MES
Órdenes que bajan del ERP al MES y producción, consumos, mermas y lotes que suben, con un solo punto de registro.
Especificación de interfaz
Riesgos típicos de un proyecto de MES y su control
OEE con fórmula distinta por turno
ControlLa ficha del indicador se firma antes de configurar cualquier pantalla.
Operarios que vuelven al papel
ControlPantallas de pocos toques probadas con operarios de cada turno durante el piloto.
Producción registrada dos veces
ControlUn solo punto de registro por dato; el ERP recibe del MES y no se digita en paralelo.
Límites del alcance y opciones de mercado para MES
Límites
- No instalamos terminales ni configuramos el MES; eso lo hace el proveedor o su integrador
- La lectura automática de máquinas antiguas puede pedir sensores o un PLC adicional, que cotiza el proveedor de automatización
- El registro electrónico de lote validado para farmacia exige además la validación de sistemas del proveedor
Criterios de selección
- Registro simple para el operario, en terminal o tableta
- Lectura de datos de máquina donde sea posible
- Trazabilidad de lote, operario y máquina
- Integración con su ERP para producción y consumos
Odoo
Odoo Fabricación con vista de taller (Shop Floor) y Odoo IoT. La evaluamos como una opción más, con los mismos criterios que las demás.
Otras plataformas del mercado
- Siemens Opcenter Execution
- Rockwell Plex / FactoryTalk ProductionCentre
- AVEVA MES
- Critical Manufacturing
- Tulip
Sin orden de preferencia.
Sistemas que intercambian datos con un MES
Planificación de requerimientos de materiales
órdenes y listas de materiales
Ver el sistemaSCADA/HMISupervisión, control y adquisición de datos
contadores y estados de máquina
Ver el sistemaIIoTIoT industrial e historian de datos
series de datos con contexto de orden
Ver el sistemaQMSSistema de gestión de calidad
controles en proceso y no conformidades
Ver el sistemaERPPlanificación de recursos empresariales
producción, consumos y mermas
Ver el sistemaBI/DWInteligencia de negocios y almacén de datos
OEE y avance para tableros
Ver el sistemaEAM/CMMSGestión de activos y mantenimiento
paradas que abren órdenes de mantenimiento
Ver el sistemaAnálisis de MES en 9 minutos
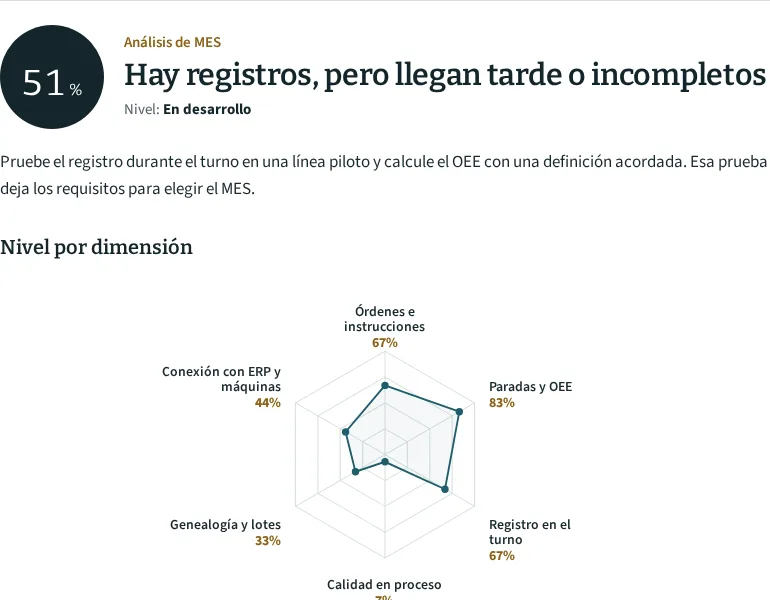
Este análisis evalúa cómo su planta registra la ejecución de órdenes de producción, paradas, OEE, consumos, mermas, controles de calidad y genealogía de lotes. Las preguntas revisan situaciones observables en el puesto, la oportunidad del registro y la conexión entre máquinas, MES y ERP.
Dimensiones con puntaje
- Órdenes e instrucciones. Verifica cómo se presentan y actualizan las órdenes de producción, rutas e instrucciones en cada puesto.
- Paradas y OEE. Evalúa la captura de paradas, sus causas y los datos utilizados para calcular el OEE por equipo, línea y turno.
- Producción durante el turno. Comprueba cuándo y desde dónde se registran cantidades fabricadas, tiempos de operación y actividad de operarios.
- Calidad y merma. Revisa el registro de controles en proceso, rechazos, reprocesos y decisiones de liberación asociados a cada operación.
- Genealogía de producción. Determina si cada lote terminado puede relacionarse con los lotes de insumos, equipos, operaciones y operarios que participaron.
- Integración MES y ERP. Examina cómo se transfieren las cantidades producidas, consumos, mermas y estados de órdenes entre planta y ERP, incluso cuando falla la conexión.
Resultado que recibe
Al terminar recibirá un nivel de registro de planta y un desglose de brechas en órdenes, paradas, captura durante el turno, calidad, trazabilidad e integración. El resultado incluirá acciones iniciales para levantar requisitos y evaluar alternativas MES, desde la vista de taller de Odoo Fabricación hasta plataformas industriales, según las restricciones identificadas.
19 preguntas con puntaje y 12 de contexto (tipo de operación, tamaño, sistema actual). Las de contexto no puntúan: sirven para leer el resultado frente a operaciones parecidas.
36 preguntas, 9 minutos
Ejemplo: si las paradas se describen a mano y el OEE se estima a fin de mes, el resultado marca Paradas y OEE y propone una lista de causas acordada con planta.
Respuestas sobre MES
El ERP planifica y contabiliza; el MES registra lo que pasa en la máquina durante el turno. Juntos cierran el ciclo de la orden.
Si las máquinas no entregan datos, el registro lo hace el operario en una terminal. La conexión con máquinas se agrega donde se pueda.
El proveedor del MES o su integrador instala terminales, configura pantallas y conecta máquinas. Nosotros definimos el OEE, el catálogo de paradas y la interfaz con el ERP, y revisamos el piloto en planta contra esas definiciones.
Revise su resultado de MES con Dmunoz Group
Veinte minutos por videollamada o WhatsApp. Conviene tener a mano un parte de turno real y la lista de máquinas.
Primero el análisis: la revisión usa sus respuestas.